নেচার স্টিল গ্রুপ কোং, লি.
খবর

কোল্ড-রোলড কয়েল সারফেস ডিফেক্ট আইডেন্টিফিকেশন গাইড: ডিফেক্ট ক্লাসিফিকেশন থেকে অ্যাকসেপ্টেন্স জাজমেন্ট পর্যন্ত

নেচার স্টিল কোল্ড-রোল্ড কয়েলব্যাপকভাবে হোম অ্যাপ্লায়েন্স, স্বয়ংচালিত এবং হার্ডওয়্যার স্ট্যাম্পিং শিল্পে ব্যবহৃত হয়। গরম-ঘূর্ণিত কয়েল থেকে মূল পার্থক্যটি শীট পৃষ্ঠের মধ্যে রয়েছে: গরম-ঘূর্ণিত স্ট্রিপগুলির স্কেল, রুক্ষ পৃষ্ঠ এবং বৃহৎ মাত্রিক সহনশীলতা রয়েছে; ঠান্ডা-ঘূর্ণিত স্ট্রিপগুলি ঘরের তাপমাত্রায় মাল্টি-পাস ঘূর্ণায়মান হয়, পরিষ্কার, মসৃণ পৃষ্ঠ এবং সুনির্দিষ্ট মাত্রা সরবরাহ করে।


পৃষ্ঠের ত্রুটিগুলি ঠান্ডা-ঘূর্ণিত কয়েলের জন্য গুরুতর বিপদ তৈরি করে৷ রোল মার্ক, স্ক্র্যাচ, হলুদ দাগ, কয়েল ব্লক করা এবং অন্যান্য ত্রুটির ফলে স্ট্যাম্পিং অংশ প্রত্যাখ্যান এবং পেইন্ট ক্রেটার হালকা ক্ষেত্রে বা গুরুতর ক্ষেত্রে সম্পূর্ণ-ব্যাচ প্রত্যাখ্যান হতে পারে। কিছু ত্রুটি প্রসবের সময় লুকিয়ে থাকে এবং শুধুমাত্র স্ট্যাম্পিংয়ের সময় আবির্ভূত হয়, সহজেই দায়বদ্ধতার বিরোধ শুরু করে।


এই দস্তাবেজটি ব্যবহারকারীদের ত্রুটিগুলি সনাক্ত করতে, সংশ্লিষ্ট উত্পাদন প্রক্রিয়াগুলি চিহ্নিত করতে, মানগুলির বিপরীতে গুণমানের বিচার করতে এবং উত্পাদন লাইন থেকে সমুদ্র-মালবাহী প্যাকেজিং পর্যন্ত প্রতিরোধমূলক নিয়ন্ত্রণগুলি কার্যকর করতে সহায়তা করে৷ এটি প্রকিউরমেন্ট কর্মী, গুণমান পরিদর্শক এবং প্রাসঙ্গিক প্রকৌশলীদের জন্য একটি রেফারেন্স হিসাবে কাজ করে।


I. কেন পৃষ্ঠের গুণমান সরাসরি আপনার স্ট্যাম্পিং ফলন নির্ধারণ করে


পৃষ্ঠের গুণমান নিছক একটি নান্দনিক উদ্বেগ নয়; এর প্রভাব সমগ্র উৎপাদন শৃঙ্খলে ছড়িয়ে পড়ে।


প্রথম পর্যায়: মুদ্রাঙ্কন। স্লিভার (পৃষ্ঠে উন্মোচিত অভ্যন্তরীণ অন্তর্ভুক্তি) স্ট্যাম্পিং ক্র্যাকিংয়ের জন্য সূচনা পয়েন্ট হিসাবে কাজ করে। এজ মাইক্রো-ফাটল গভীর অঙ্কনের সময় ফ্র্যাকচারে ছড়িয়ে পড়ে। দুর্বল সমতলতা সহ তরঙ্গায়িত শীটগুলি ভিতরে অস্থির অবস্থান সৃষ্টি করে এবং সহনশীলতার বাইরের অংশের মাত্রার দিকে নিয়ে যায়।


দ্বিতীয় পর্যায়: আবরণ এবং ইলেক্ট্রোপ্লেটিং। অবশিষ্ট তেল পেইন্ট ক্রেটার এবং ইলেক্ট্রোফোরেসিস পিনহোল সৃষ্টি করে। রোল চিহ্ন এবং স্ক্র্যাচগুলি ইলেক্ট্রোপ্লেটিং করার পরে দৃশ্যমান মটলিংয়ে বড় করা হয়। অক্সাইড টিন্ট (হলুদ দাগ) এনামেলিং এবং রঙের আবরণের জন্য সরাসরি আনুগত্যকে বাধা দেয়।


তৃতীয় পর্যায়: বিক্রয়োত্তর। চেহারা-গুরুত্বপূর্ণ উপাদানগুলির জন্য যেমন হোম অ্যাপ্লায়েন্স প্যানেল এবং স্বয়ংচালিত অভ্যন্তরীণ প্যানেলগুলির জন্য, পৃষ্ঠের ত্রুটিগুলি সরাসরি সমাপ্ত-পণ্যের উপস্থিতির অভিযোগে পরিণত হয়৷ এই পর্যায়ে, ক্ষতিগুলি শীটগুলির একক ব্যাচের বাইরে সমাপ্ত-পণ্যের খরচ এবং ডেলিভারির সময়সূচী পর্যন্ত প্রসারিত হয়।


তাই শিল্পে একটি ঐক্যমত বিরাজ করে: ইস্পাত গ্রেড এবং বেধ ঠান্ডা-ঘূর্ণিত কয়েলের জন্য নিম্ন কর্মক্ষমতা সীমা নির্ধারণ করে, যখন পৃষ্ঠের গুণমান সমাপ্ত পণ্যগুলির জন্য উপরের সীমা নির্ধারণ করে। অর্ডার প্লেসমেন্টের সময় পৃষ্ঠের গ্রেডগুলি স্পষ্টভাবে উল্লেখ করা পোস্ট-ফ্যাক্টো বিবাদের চেয়ে অনেক বেশি সাশ্রয়ী-কার্যকর।

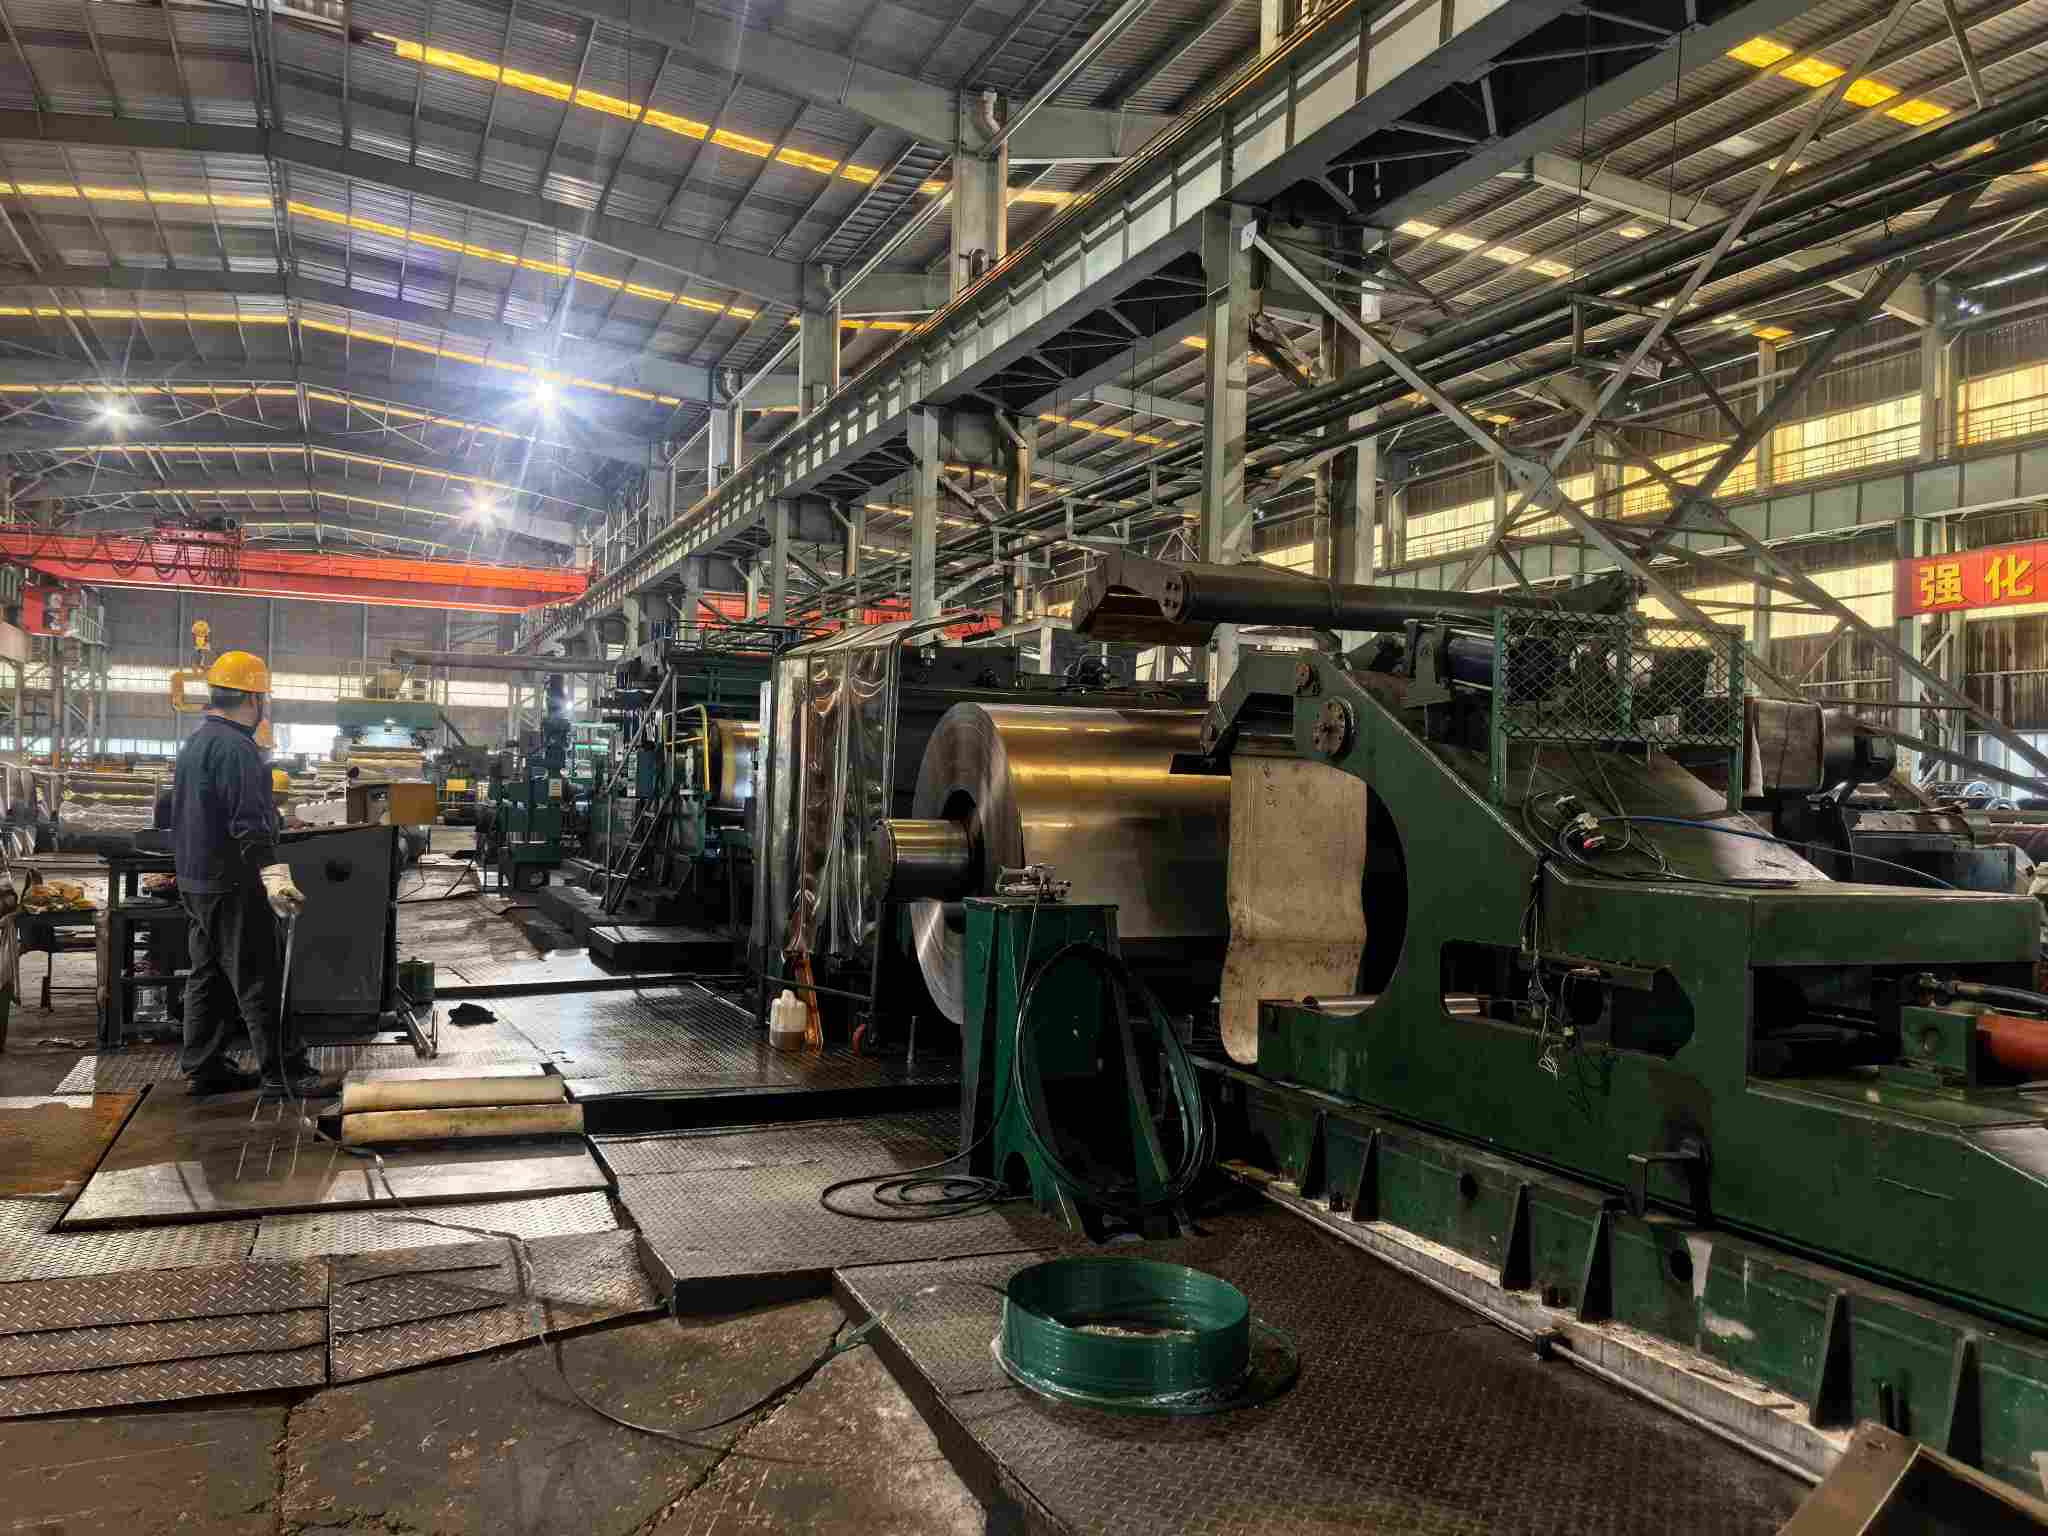
Cold rolling mill workshop

২. কোল্ড-ঘূর্ণিত কয়েলের জন্য সাধারণ সারফেস ডিফেক্ট ক্লাসিফিকেশন


ত্রুটিগুলি যে উত্পাদন পর্যায়ে তারা উদ্ভূত হয় তার দ্বারা গোষ্ঠীভুক্ত করা হয়: ঘূর্ণায়মান প্রক্রিয়ায় প্রবর্তিত ত্রুটিগুলি, অ্যানিলিং এবং পিকলিং প্রক্রিয়াগুলিতে প্রবর্তিত ত্রুটিগুলি এবং স্টোরেজ এবং পরিবহনের সময় প্রবর্তিত ত্রুটিগুলি। এই শ্রেণীবিভাগ ত্রুটি পর্যবেক্ষণের পরে দায়িত্বশীল প্রক্রিয়াগুলিতে সরাসরি ট্রেস-ব্যাক সক্ষম করে।


প্রতিটি ত্রুটি একটি ইউনিফাইড ফর্ম্যাটে বর্ণনা করা হয়েছে: চেহারা বৈশিষ্ট্য → কারণ → ডাউনস্ট্রিম প্রভাব → রেফারেন্স গ্রহণযোগ্যতা মানদণ্ড।


2.1 ঘূর্ণায়মান প্রক্রিয়ায় প্রবর্তিত ত্রুটিগুলি


এজ ক্র্যাকিং


  •  চেহারা: স্টিলের শীট বা স্ট্রিপগুলির প্রান্তে ক্রমাগত বা বিরতিহীন ফাটল, ছোটখাটো বুর-এর মতো বৈশিষ্ট্য থেকে শুরু করে জ্যাগড, ফাটল ফাটল গুরুতর ক্ষেত্রে।
  •  কারণ: প্রান্ত ধাতু ঘূর্ণায়মান সময় ত্রি-অক্ষীয় চাপের মধ্য দিয়ে যায় এবং উপাদান নমনীয়তা সীমা অতিক্রম করে। সাধারণ অবদানকারী কারণগুলির মধ্যে রয়েছে ইনকামিং এজ ডিফেক্ট, প্রেসড-ইন এজ স্কেল, পাস রিডাকশনের অনুপযুক্ত বন্টন এবং অত্যধিক রোলিং টেনশন।
  •  প্রভাব: ফাটল slitting সময় প্রচার; স্ট্যাম্পিংয়ের সময় প্রান্ত থেকে ফ্র্যাকচার শুরু হয়, গভীরভাবে টানা অংশগুলিকে সরাসরি ব্যবহারের জন্য অনুপযুক্ত করে।
  •  বিচার: ফাটলগুলি মানগুলির অধীনে পরিষেবা-ক্ষতিকর ত্রুটি হিসাবে সংজ্ঞায়িত করা হয় এবং অনুমতি দেওয়া হবে না৷ ছোট প্রান্ত burrs শর্তসাপেক্ষে গৃহীত হতে পারে যদি সম্পূর্ণভাবে কাটা পরে মুছে ফেলা হয়.


Waviness / বকল


  •  চেহারা: অমসৃণ শীট পৃষ্ঠগুলি তরঙ্গায়িত প্রোফাইল বা প্রান্ত/মধ্য-অঞ্চল মুক্ত-রাজ্যের অবস্থার অধীনে বিক্ষিপ্তভাবে প্রদর্শন করে।
  •  কারণগুলি: অনুপযুক্ত রোল ক্রাউন সেটিং, অসম রোল তাপমাত্রা প্ররোচিত করে "থার্মাল ক্রাউন", বড় ইনকামিং ট্রান্সভার্স পুরুত্বের বিচ্যুতি, এবং ওঠানামা ঘূর্ণায়মান উত্তেজনা।
  •  প্রভাব: স্বয়ংক্রিয় স্ট্যাম্পিং লাইনে খাওয়ানোর বিচ্যুতি। প্লেট-আকৃতির সিস্টেমের ত্রুটি থেকে তরঙ্গায়িত হলে, সমতল করার পরেও অবশিষ্ট চাপ স্প্রিং-ব্যাক ঘটায়।
  •  বিচার: সমতলতা সহনশীলতাগুলি স্পষ্টভাবে মানগুলিতে নির্দিষ্ট করা হয়েছে। সমতলকরণের মাধ্যমে সামান্য তরঙ্গায়িততা প্রতিকার করা যেতে পারে; সমতলকরণের পরে সহনশীলতার বাইরে থাকা অ-সঙ্গতিপূর্ণ অংশগুলিকে অসঙ্গতিপূর্ণ বলে গণ্য করা হবে।


রোল মার্কস


  •  চেহারা: শীট পৃষ্ঠের উপর পর্যায়ক্রমিক ইন্ডেন্টেশন, ব্যবধান মেলানো রোল পরিধি সহ। এই বৈশিষ্ট্যটি স্ক্র্যাচ থেকে রোল চিহ্নগুলিকে আলাদা করে।
  •  কারণ: রোল পৃষ্ঠের উপর গর্ত বা বিদেশী পদার্থ (স্কেল ধ্বংসাবশেষ, তেল স্লাজ), যা শীট পৃষ্ঠের উপর চাপের ছাপ স্থানান্তর করে।
  •  প্রভাব: কসমেটিক-গ্রেড অংশগুলির জন্য সরাসরি উপস্থিতি ব্যর্থতা; স্ট্যাম্পিং সময় ইন্ডেন্টেশনে চাপ ঘনত্ব।
  •  বিচার: নির্দিষ্ট পৃষ্ঠ গ্রেড সাপেক্ষে. জাতীয় মান অনুযায়ী গ্রেড FB-এর জন্য ছোট রোল চিহ্ন অনুমোদিত। গ্রেড FC-এর জন্য, উন্নত-মানের দিকটি দৃশ্যত স্পষ্ট ত্রুটিমুক্ত হতে হবে। বোধগম্য গভীরতা সহ স্বতন্ত্র পর্যায়ক্রমিক রোল চিহ্নগুলি গ্রেড FC/FD-এর জন্য অ-সঙ্গত বলে মনে করা হয়।


আঁচড়


  •  চেহারা: অ-পর্যায়ক্রমিক, হাত দ্বারা স্পর্শ করার সময় উপলব্ধিযোগ্য টেনে নিয়ে দিকনির্দেশক রৈখিক দাগ।
  •  কারণ: রোলার টেবিল, গাইড প্লেট বা গাইড রোলের সাথে লেগে থাকা শক্ত বিদেশী পদার্থ; অস্থির কয়েলিং টান দ্বারা প্ররোচিত আন্তঃস্তর স্লিপেজ।
  •  প্রভাব: একটি নির্দিষ্ট গভীরতার বেশি স্ক্র্যাচগুলি স্ট্যাম্পিং ক্র্যাকিংয়ের জন্য সূচনা সাইট হয়ে ওঠে এবং চেহারা-ভিত্তিক অংশগুলিকে প্রত্যাখ্যান করে।
  •  বিচার: মানদণ্ড রোল মার্কগুলির সাথে সারিবদ্ধ, পৃষ্ঠ-গ্রেড ধারাগুলির প্রতি প্রয়োগ করা হয়েছে৷ শিল্পের সাধারণ অনুশীলন: অর্ধেক পুরুত্ব সহনশীলতার গভীরতা সহ ছোটখাটো স্ক্র্যাচগুলি চুক্তি চুক্তি সাপেক্ষে আলোচনা করা যেতে পারে।


#### স্ট্রিপ বরাবর পুরুত্বের বিচ্যুতি


  •  চেহারা: খালি চোখে সবেমাত্র দৃশ্যমান, একটি একক শীটের বিভিন্ন অবস্থান জুড়ে অসামঞ্জস্যপূর্ণ বেধ হিসাবে উদ্ভাসিত।
  •  কারণ: স্বয়ংক্রিয় গেজ কন্ট্রোল (AGC) সিস্টেমের বিলম্বিত প্রতিক্রিয়া, আগত বেধের ওঠানামা, এবং রোলিং-ফোর্স সেটিংসে বিচ্যুতি।
  •  প্রভাব: স্ট্যাম্প করা অংশগুলির অসম প্রাচীর বেধ; বেধের ওঠানামা স্বয়ংক্রিয় উত্পাদন লাইনের জন্য খাওয়ানো এবং স্থায়িত্ব গঠনে বাধা দেয়।
  •  বিচার: স্ট্যান্ডার্ড বেধ-সহনশীলতা টেবিলের বিরুদ্ধে বেধ গেজের মাধ্যমে পরিমাপ করা হয়। দ্রষ্টব্য: সহনশীলতা টেবিলগুলি একটি সর্বজনীন একক মান গ্রহণ করার পরিবর্তে নামমাত্র বেধ এবং প্রস্থ দ্বারা বিভক্ত করা হয়।


স্লিভারস


  •  চেহারা: বিভিন্ন দৈর্ঘ্যের দীর্ঘায়িত রূপালী-উজ্জ্বল বা গাঢ় রেখা, বেশিরভাগই কয়েলের মাথা, কুণ্ডলীর লেজ বা স্থানীয় অঞ্চলে ঘটে।
  •  কারণ: ইস্পাতের অ-ধাতুর অন্তর্ভুক্তিগুলি (যেমন অ্যালুমিনা) ঘূর্ণায়মান হওয়ার সময় দীর্ঘায়িত হয় এবং শেষ পর্যন্ত পৃষ্ঠগুলিতে উন্মুক্ত হয়।
  •  প্রভাব: গভীর অঙ্কনের সময় ক্র্যাকিংয়ের জন্য প্রধান সূচনা উত্স। সাধারণ স্ক্র্যাচের চেয়ে অনেক বেশি বিপজ্জনক, স্লাইভারগুলি অভ্যন্তরীণ উপাদান ত্রুটিগুলির পৃষ্ঠের প্রকাশকে উপস্থাপন করে।
  •  রায়: অন্তর্ভুক্তিগুলিকে মানদণ্ডের অধীনে ক্ষতিকারক ত্রুটি হিসাবে শ্রেণীবদ্ধ করা হয়েছে এবং অনুমতি দেওয়া হবে না। স্থানীয় স্লিভারগুলি সাধারণত ধাতুবিদ্যা এবং ক্রমাগত-কাস্টিং সমস্যাগুলি নির্দেশ করে এবং সাধারণত অনুপযুক্ত বলে মনে করা হয়।


 2.2 অ্যানিলিং এবং পিকলিং প্রক্রিয়ায় ত্রুটিগুলি প্রবর্তিত হয়


#### হলুদাভ দাগ/অক্সাইড আভা


  •  চেহারা: শীট পৃষ্ঠের স্থানীয় হলুদ-বাদামী বিবর্ণতা; গুরুতর ক্ষেত্রে পূর্ণ-কুণ্ডলী রঙের পার্থক্য।
  •  কারণ: অ্যানিলিং-পরবর্তী অবশিষ্ট তেলের কার্বনাইজেশন; চুল্লির প্রতিরক্ষামূলক বায়ুমণ্ডলের অপর্যাপ্ত শিশিরবিন্দু নিয়ন্ত্রণ (হাইড্রোজেন/নাইট্রোজেন-হাইড্রোজেন মিশ্রণ) মৃদু অক্সিডেশনের দিকে পরিচালিত করে।
  •  প্রভাব: এনামেলিং, রঙের আবরণ এবং পেইন্টিংয়ের জন্য আনুগত্যের গুরুতর দুর্বলতা; রঙের পার্থক্য চেহারা-গ্রেড অংশগুলিকে সরাসরি অযোগ্য করে।
  •  রায়: গ্রেড FB-এর জন্য মাইনর অক্সাইড টিন্ট অনুমোদিত। গ্রেড FC/FD রঙের পার্থক্য এবং আনুগত্যের উপর প্রয়োজনীয়তা আরোপ করে; সংঘটন অসঙ্গতি ফলাফল. হাইড্রোজেন সুরক্ষা সহ সঠিকভাবে চালিত উজ্জ্বল-অ্যানিলিং চুল্লিগুলি বিশিষ্ট হলুদ দাগ তৈরি করবে না।


কয়েল ব্লকিং


  •  চেহারা: স্থানীয় আন্তঃস্তর আনুগত্য uncoiling প্রতিরোধ; ছেঁড়া বা আঠালো চিহ্ন শীট পৃষ্ঠের উপর থেকে যায় যেখানে লেগে থাকা স্তরগুলি আলাদা করা হয়।
  •  কারণ: অত্যধিক annealing তাপমাত্রা, উচ্চ কুণ্ডলী টান, দুর্বল প্লেট আকৃতি থেকে স্থানীয় ঘনীভূত চাপ; অত্যন্ত মসৃণ পৃষ্ঠতল স্টিকিং আরও বাড়িয়ে তোলে।
  •  প্রভাব: আনুগত্য-টিয়ার জোনে বৃহৎ অবিচ্ছিন্ন পৃষ্ঠ অঞ্চলগুলি ত্রুটিপূর্ণ রেন্ডার করা হয়।
  •  রায়: আনুগত্য-টিয়ার ক্ষতি একটি বিশিষ্ট অ-সঙ্গতিপূর্ণ ত্রুটি গঠন করে। এই ক্লাসিক অ্যানিলিং-প্রসেস সমস্যাটি সাধারণত অনুপযুক্ত অ্যানিলিং প্যারামিটার সেটিংসের জন্য দায়ী করা হয়।


ওভারপিকলিং পিটস


  •  চেহারা: নিস্তেজ শীট পৃষ্ঠগুলি ঘন সূক্ষ্ম ইন্ডেন্টেশনে আচ্ছাদিত এবং রুক্ষ স্পর্শকাতর অনুভূতি প্রদর্শন করে।
  •  কারণ: অত্যধিক উচ্চ অ্যাসিড-স্নানের তাপমাত্রা, অনুপযুক্ত অ্যাসিড ঘনত্ব বা পিকিং বিভাগে দীর্ঘায়িত নিমজ্জন সময়, যার ফলে লোহার স্তরের অতিরিক্ত ক্ষয় হয়।
  •  প্রভাব: পৃষ্ঠের রুক্ষতা অতিক্রম করলে আবরণের আনুগত্য হ্রাস পায়; গুরুতর ক্ষেত্রে উপাদান বেধ হ্রাস.
  •  রায়: গৌণ গর্ত নিম্ন পৃষ্ঠ গ্রেডের জন্য অনুমতি দেওয়া যেতে পারে কোন গঠন বৈকল্য ছাড়া. গ্রেড FC/FD-এর জন্য পিট নিষিদ্ধ।


Lüders লাইন / স্ট্রেচার স্ট্রেন


  •  চেহারা: তরঙ্গায়িত ব্যান্ড-সদৃশ স্লিপ চিহ্নগুলি স্ট্যাম্পযুক্ত উপাদান পৃষ্ঠের উপর উঠে আসছে।
  •  দ্রষ্টব্য: এটি একটি ত্রুটির পরিবর্তে একটি বস্তুগত সম্পত্তি। DC01 এবং SPCC-এর মতো নিম্ন-কার্বন স্টিলগুলিতে একটি ফলন মালভূমি রয়েছে এবং স্ট্যাম্পিংয়ের সময় অসম বিকৃতি Lüders লাইন তৈরি করে। স্টিল মিলগুলি স্কিন-পাস রোলিংয়ের মাধ্যমে ফলন মালভূমিগুলিকে ছোট করে কমিয়ে দেয়।
  •  মূল পয়েন্ট: স্টোরেজ সময়ের সাথে সাথে স্কিন-পাসের কার্যকারিতা হ্রাস পায়। প্রাকৃতিক বার্ধক্য ফলন মালভূমির পুনঃপ্রবর্তন করে। স্ট্যান্ডার্ডগুলি গ্যারান্টি সময়কাল নির্দিষ্ট করে: EN 10130 DC05-এর জন্য স্কিন-পাস হওয়ার ছয় মাসের মধ্যে কোনও Lüders লাইনের গ্যারান্টি দেয় না; DC06/DC07 সীমাহীন গ্যারান্টি বহন করে। GB/T 5213 সারফেস গ্রেড অনুসারে সময়কালকে আলাদা করে: উচ্চ-গ্রেড সারফেস (FC/FD) এর জন্য আনুমানিক তিন মাস এবং সাধারণ গ্রেডের জন্য প্রায় ছয় মাস (সঠিক মানগুলির জন্য আসল মান এবং চুক্তি পড়ুন)।
  •  বিচার: বার্ধক্য সঞ্চয়স্থান থেকে উদ্ভূত Lüders লাইন সাধারণত মানের ত্রুটি হিসাবে শ্রেণীবদ্ধ করা হয় না. ক্রয়কারীরা অর্ডার প্লেসমেন্টে স্টোরেজ পিরিয়ড এবং "প্রথম-ইন, ফার্স্ট-আউট" ইনভেন্টরি অনুশীলনগুলি নির্দিষ্ট করবে৷


তেল অবশিষ্টাংশ


  •  চেহারা: শীট পৃষ্ঠের উপর অসম তেল ফিল্ম, রেখা বা তেল জমে দাগ হিসাবে উপস্থাপন।
  •  কারণ: ইলেক্ট্রোলাইটিক ডিগ্রীজিং সেকশনের অপর্যাপ্ত কর্মক্ষমতা বা স্কিন-পাস রোলিংয়ের পরে অনিয়ন্ত্রিত তেল প্রয়োগ।
  •  প্রভাব: পেইন্ট ক্রেটার এবং ইলেক্ট্রোফোরেসিস পিনহোল; অত্যধিক তেল ছায়াছবি ঢালাই কর্মক্ষমতা আপস.
  •  রায়: স্ট্যান্ডার্ডগুলি সাধারণত ক্ষারীয় পরিষ্কারের মাধ্যমে অপসারণযোগ্য তেল ফিল্ম সহ তেল বিতরণ করা পণ্যগুলি নির্দিষ্ট করে৷ অসঙ্গতি প্রযোজ্য যখন অসম অবশিষ্ট তেল ডাউনস্ট্রিম প্রক্রিয়া ব্যর্থতার কারণ হয়।


2.3 সঞ্চয়স্থান এবং পরিবহনের সময় প্রবর্তিত ত্রুটিগুলি (উচ্চ-দায়িত্ব-বিরোধ অঞ্চল)


জল-দাগ মরিচা


  •  চেহারা: হালকা-হলুদ থেকে গাঢ়-বাদামী মরিচা দাগ বেশিরভাগই শীট পৃষ্ঠ বা প্রান্ত থেকে শুরু হয়; প্রায়শই সমুদ্র-মালবাহী কার্গোর জন্য পর্যবেক্ষণ করা হয়।
  •  কারণ: তাপমাত্রা-আর্দ্রতার পার্থক্য, সমুদ্র-লবণ স্প্রের কারণে পাত্রে ঘাম হওয়া ঘনীভূত আর্দ্রতা; বেয়ার কয়েলে মরিচা-রোধী প্যাকেজিং বা ক্ষতিগ্রস্ত প্যাকেজিং নেই।
  •  প্রভাব: মরিচা ধরা অঞ্চলের উপর ফোসকা পেইন্ট করা; গুরুতর ক্ষেত্রে সম্পূর্ণ কুণ্ডলী ডাউনগ্রেড।
  •  রায়: সবচেয়ে বিতর্ক-প্রবণ ত্রুটিগুলির মধ্যে একটি। দায় তিনটি বিষয় দ্বারা নির্ধারিত হয়: ① মরিচা রঙ: তাজা মরিচা উজ্জ্বল হলুদ/কমলা-লাল দেখায়; বয়স্ক মরিচা গাঢ় বাদামী বা এমনকি কালো হয়ে যায়। ② প্যাকেজিং অখণ্ডতা: বিরোধী মরিচা কাগজ, প্লাস্টিকের ফিল্ম এবং প্রান্ত রক্ষাকারী শর্তাবলী। ③ টাইমলাইন: স্ট্যান্ডার্ড অ্যান্টি-রাস্ট বৈধতার সময়কালের বিপরীতে উত্পাদন / তেল-প্রয়োগের তারিখ এবং আগমনের তারিখের মধ্যে তুলনা (জাতীয় মানগুলি সাধারণ স্টোরেজ-পরিবহন অবস্থার অধীনে তেল-ডেলিভারি কয়েলের জন্য উত্পাদন থেকে ছয় মাসের মরিচামুক্ত বৈধতা নির্দিষ্ট করে)। জং বিরোধী বৈধতার মধ্যে অক্ষত প্যাকেজিংয়ের সাথে ক্ষয় দেখা দিলে, দায় সরবরাহকারীদের উপর বর্তায়। ক্ষতিগ্রস্থ প্যাকেজিং বা মেয়াদ উত্তীর্ণ স্টোরেজ ক্রেতাদের জন্য দায়বদ্ধতা নির্ধারণ করুন।


ডেন্টস হ্যান্ডলিং


  •  চেহারা: স্থানীয় ইন্ডেন্টেশন বা ইমপ্যাক্ট ক্ষত, বেশিরভাগই বাইরের কয়েলের মোড়ক এবং উত্তোলনের যোগাযোগ বিন্দুতে কেন্দ্রীভূত।
  •  কারণ: অনুপযুক্ত উত্তোলন, স্ট্যাকিং কম্প্রেশন, এবং পরিবহনের সময় অপর্যাপ্ত নিরাপত্তা।
  •  রায়: স্থানীয় আউটার-র্যাপ ডেন্টগুলি কোনও কার্যকরী প্রতিবন্ধকতা ছাড়াই প্রভাবিত মোড়কগুলি সরানোর পরে শর্তসাপেক্ষে গ্রহণ করা যেতে পারে। বিস্তৃত ডেন্টস রেন্ডার কয়েল অ-সঙ্গতিপূর্ণ.


টেলিস্কোপিং/লুজ কয়েল


  •  চেহারা: মিসলাইনড কয়েলের শেষ মুখগুলি একটি টেলিস্কোপযুক্ত ধাপযুক্ত প্রোফাইল তৈরি করে; আলগা বাঁধাই স্ট্র্যাপ.
  •  কারণ: কয়েলিংয়ের সময় ভুল-সারিবদ্ধতা, অনুপযুক্ত উত্তেজনা এবং ট্রানজিটে স্ট্র্যাপ শিথিলকরণ।
  •  প্রভাব: uncoiling সময় শীট scratching এবং খাওয়ানোর বিচ্যুতি; গুদাম-নিরাপত্তা বিপত্তি।
  •  রায়: সহনশীলতার সীমার বাইরে বিকৃত প্রান্তের মুখগুলি অসঙ্গতি গঠন করে৷ আলগা স্ট্র্যাপ গুদামগুলিতে পুনরায় টেনশন করা হবে।


2.4 দ্রুত-রেফারেন্স ত্রুটি সারণী


খুঁত দায়িত্বশীল প্রক্রিয়া সাধারণ কারণ FB গ্রেডের জন্য অনুমোদিত FC/FD গ্রেডের জন্য অনুমোদিত
এজ ক্র্যাকিং ঘূর্ণায়মান / আগত উপাদান অত্যধিক প্রান্ত চাপ অনুমতি নেই অনুমতি নেই
তরঙ্গ ঘূর্ণায়মান অনুপযুক্ত রোল মুকুট / টান সহনশীলতার বাইরে থাকলে অনুমোদিত নয় সহনশীলতার বাইরে থাকলে অনুমোদিত নয়
রোল মার্কস ঘূর্ণায়মান রোল-সারফেস ক্ষতি / বিদেশী পদার্থ নাবালকের অনুমতি আছে অনুমতি নেই
আঁচড় ঘূর্ণায়মান / slitting বেলন পথে বিদেশী বিষয় নাবালকের অনুমতি আছে অনুমতি নেই
স্ট্রিপ বরাবর বেধের বিচ্যুতি ঘূর্ণায়মান AGC নিয়ন্ত্রণ বিচ্যুতি সহনশীলতার বাইরে থাকলে অনুমোদিত নয় সহনশীলতার বাইরে থাকলে অনুমোদিত নয়
স্লিভারস ইস্পাত তৈরি / ক্রমাগত ঢালাই অন্তর্ভুক্তি অনুমতি নেই অনুমতি নেই
হলুদ দাগ অ্যানিলিং অবশিষ্ট তেল / দরিদ্র বায়ুমণ্ডল নাবালকের অনুমতি আছে অনুমতি নেই
কয়েল ব্লকিং অ্যানিলিং অনুপযুক্ত তাপমাত্রা / উত্তেজনা অনুমতি নেই অনুমতি নেই
ওভারপিকলিং পিটস আচার নিয়ন্ত্রণের বাইরে পিকলিং নাবালকের অনুমতি আছে অনুমতি নেই
Lüders লাইন বস্তুগত সম্পত্তি ফলন মালভূমি / বার্ধক্য কোনো ত্রুটি নয়, স্টোরেজ-পিরিয়ড সীমাবদ্ধতা সাপেক্ষে একটি ত্রুটি নয়, সংক্ষিপ্ত অনুমোদনযোগ্য সঞ্চয় সময়কাল সঙ্গে
তেল অবশিষ্টাংশ ডিগ্রীজিং/স্কিন-পাস অপর্যাপ্ত degreasing অনুমতি নেই অনুমতি নেই
জল-দাগ মরিচা স্টোরেজ এবং পরিবহন আর্দ্রতা / ক্ষতিগ্রস্ত প্যাকেজিং অনুমোদিত নয় (মেয়াদ শেষ হয়ে যাওয়া অ্যান্টি-রাস্ট বৈধতার জন্য ব্যতিক্রম)

অনুমতি নেই


III. অন-সাইট পরিদর্শন: ব্যবহারিক পরীক্ষার পদ্ধতি এবং 10‑মিনিটের গ্রহণযোগ্যতা চেকলিস্ট


3.1 চারটি অন-সাইট পরিদর্শন কৌশল


সাইড-লাইট ভিজ্যুয়াল পরিদর্শন। পৃষ্ঠ-পরীক্ষার সবচেয়ে গুরুত্বপূর্ণ কৌশল। 45 ডিগ্রির মধ্যে লো-এঙ্গেল সাইড-লাইটের অধীনে মিটার দ্বারা শীট মিটার আনরোল করুন। ওয়েভিনেস, রোল চিহ্ন এবং ম্লান স্ক্র্যাচগুলি পার্শ্ব-আলোতে বিশিষ্ট হয়ে ওঠে, যখন অনেক ত্রুটি সরাসরি সম্মুখের আলোকসজ্জার অধীনে অদৃশ্য থাকে - পার্টি গ্রহণের জন্য একটি সাধারণ অন্ধ স্থান। 50-মিলিমিটার প্রান্ত অঞ্চলকে অগ্রাধিকার দিন, যেখানে প্রান্ত ক্র্যাকিং এবং burrs প্রায়ই ঘটে।


স্পর্শকাতর মূল্যায়ন। পৃষ্ঠের টেক্সচার জুড়ে নখ স্লাইড করুন: রোল চিহ্ন পর্যায়ক্রমিক টেনে আনে; স্ক্র্যাচ ক্রমাগত টেনে আনে। স্লিভারগুলি সাধারণ স্ক্র্যাচের কাছাকাছি স্পর্শকাতর বৈশিষ্ট্যগুলি প্রদর্শন করে; শনাক্তকরণের জন্য অবস্থানের সংমিশ্রণ প্রয়োজন (বেশিরভাগই কয়েল হেড/টেলে) এবং পরবর্তী স্ট্যাম্পিং কর্মক্ষমতা।


যন্ত্রের পরিমাপ। পুরুত্ব-প্রকরণ চেক করার জন্য কয়েল হেড, মিড-কয়েল এবং কয়েল টেইলে বেধের নমুনা নিতে পোর্টেবল বেধ গেজ ব্যবহার করুন। ওয়ারপেজ পরিমাপের জন্য স্ট্রেট এজ প্লাস ফিলার গেজ ব্যবহার করুন। যেখানে পাওয়া যায়, রুক্ষতা পরীক্ষকদের মাধ্যমে Ra রুক্ষতা মান পরিমাপ করুন (অরুক্ষতা সারফেস গ্রেডের জন্য একটি মূল সূচক গঠন করে, মানগুলিতে নির্দিষ্ট পরীক্ষার পদ্ধতি সহ)। বেধ-গেজ স্যাম্পলিং পয়েন্টগুলি শুধুমাত্র কেন্দ্রীয় অঞ্চলের পরিবর্তে সম্পূর্ণ স্ট্রিপ প্রস্থকে কভার করতে হবে।


প্যাকেজিং এবং মার্ক পরিদর্শন. প্রথমে কনটেইনার খোলার সময় শিপিং চিহ্নগুলির অ্যান্টি-রাস্ট প্যাকেজিং অখণ্ডতা এবং সুস্পষ্টতা পরীক্ষা করুন (কুণ্ডলী নম্বর, ইস্পাত গ্রেড, মাত্রা, পৃষ্ঠের গ্রেড, ওজন, উত্পাদন তারিখ)। কোনো প্যাকেজিং ক্ষতির জন্য পরিবহন-প্ররোচিত পৃষ্ঠ ত্রুটির সন্দেহ।


3.2 গ্রহণকারী পক্ষগুলির জন্য 10-মিনিটের গ্রহণযোগ্যতা চেকলিস্ট৷


1. প্যাকেজিং পরিদর্শন করুন: মরিচা-বিরোধী কাগজ / ফিল্ম, প্রান্ত রক্ষাকারী, বাঁধাই স্ট্র্যাপ এবং স্টিলের চাদরের অখণ্ডতা পরীক্ষা করুন; জল-এক্সপোজার ট্রেস সন্ধান করুন।

2. চিহ্নগুলি যাচাই করুন: কয়েল নম্বর, ইস্পাত গ্রেড, মাত্রা, পৃষ্ঠের গ্রেড এবং উত্পাদন তারিখ ম্যাচ ক্রয়ের অর্ডার এবং মিল টেস্ট সার্টিফিকেট (MTC) নিশ্চিত করুন।

3. ফুল-কভারেজ সাইড-লাইট পরিদর্শন: 50-মিমি প্রান্ত অঞ্চলগুলিতে ফোকাস করে 45-ডিগ্রি সাইড-লাইটের নীচে মিটার দ্বারা মিটার দ্বারা শীট পৃষ্ঠগুলি পরীক্ষা করুন৷

4. এলোমেলো স্পর্শকাতর নমুনা: রোল চিহ্ন, স্ক্র্যাচ এবং স্লাইভারগুলিকে আলাদা করতে তিনটি এলোমেলো অবস্থান জুড়ে নখ টেনে আনুন।

5. পুরুত্বের স্পট-চেক: কয়েলের মাথা, মধ্য-কুণ্ডলী এবং কুণ্ডলী লেজে পরিমাপ করুন এবং স্ট্রিপ দৈর্ঘ্য বরাবর বেধের তারতম্য রেকর্ড করুন।

6. ওয়ারপেজ পরিমাপ: এক-মিটার শীট সেগমেন্টে ফ্রি-স্টেট ওয়ারপেজ পরিমাপ করুন।

7. ডকুমেন্টেশন এবং স্যাম্পলিং: স্কেল রেফারেন্স সহ ত্রুটিপূর্ণ এলাকার ছবি তুলুন এবং দায়-অ্যাসেসমেন্ট প্রমাণ হিসাবে 300-মিলিমিটার ত্রুটিপূর্ণ নমুনা অংশগুলি ধরে রাখুন।

8. গ্রেড ক্রস-রেফারেন্স: অধ্যায় IV-তে পৃষ্ঠ-গ্রেড ধারাগুলির সাথে পর্যবেক্ষণের তুলনা করুন এবং উপসংহারগুলি আঁকুন: গ্রহণ / শর্তসাপেক্ষ গ্রহণ / প্রত্যাখ্যান।


IV সারফেস ডিফেক্টের বিরুদ্ধে নেচারস্টিলের উৎস-নিয়ন্ত্রণ ব্যবস্থা


পূর্ববর্তী বিভাগগুলি পোস্ট-ঘটনা পরিচালনার জন্য ত্রুটি সনাক্তকরণ কভার করে। এই অধ্যায়ে ফ্যাক্টরি-সাইড প্রতিরোধমূলক নিয়ন্ত্রণগুলি বর্ণনা করা হয়েছে৷ পৃষ্ঠের ত্রুটিগুলি মূলত প্রক্রিয়া-মূল সমস্যা। ত্রুটি সনাক্তকরণ ডাউনস্ট্রিম ব্যবহারকারীদের কাছে পড়ে, যখন ত্রুটি প্রতিরোধ উত্পাদন লাইনের অন্তর্গত।


পিকলিং সেকশন: ফাইভ-স্টেজ পিলিং প্লাস ইলেক্ট্রোলাইটিক ডিগ্রেসিং। পরিষ্কার ঠান্ডা-ঘূর্ণিত পৃষ্ঠের জন্য সম্পূর্ণ স্কেল অপসারণের পূর্বশর্ত। অতিরিক্ত আচার গর্ত তৈরি করে; আচারের আন্ডার-ইন স্কেলে চাপা পাতা। ইলেক্ট্রোলাইটিক ডিগ্রীজিং হলদেটে দাগ এবং পেইন্ট ক্রেটারগুলির সাথে সরাসরি যুক্ত অবশিষ্ট-তেলের ঝুঁকি হ্রাস করে।


রোলিং সেকশন: ডিজিটাল কন্ট্রোল সিস্টেম সহ ছয়-উচ্চ রিভার্সিং মিল। ক্লোজড-লুপ প্লেট-শেপ কন্ট্রোল এবং সুনির্দিষ্ট পাস-রিডাকশন অ্যালোকেশন ফর্ম কোর কন্ট্রোল ওয়েভিনেস, এজ ক্র্যাকিং এবং অনুদৈর্ঘ্য বেধ বিচ্যুতির জন্য। সিমেন্স এবং ABB সাংখ্যিক-নিয়ন্ত্রণ ব্যবস্থা ±0.03mm পর্যন্ত বেধ সহনশীলতা প্রদান করে, EN10131 এর অধীনে বিশেষ নির্ভুল শ্রেণী পূরণ করে। ন্যূনতম ঘূর্ণায়মান বেধ 0.15mm পৌঁছে। শীটগুলিতে ছাপ স্থানান্তর করার আগে রোল-সারফেস ক্ষতি এবং বিদেশী পদার্থ সনাক্ত করতে রোল পৃষ্ঠতলগুলি নির্ধারিত পরিদর্শনের মধ্য দিয়ে যায়। রোল চিহ্নগুলি হল ত্রুটিগুলি যা রোল পরিদর্শন রুটিনের মাধ্যমে সহজেই নির্মূল করা হয়।


অ্যানিলিং বিভাগ: উজ্জ্বল হাইড্রোজেন অ্যানিলিং। হাইড্রোজেন সমৃদ্ধ প্রতিরক্ষামূলক বায়ুমণ্ডল পৃষ্ঠের জারণ এবং হলুদ বিবর্ণতা প্রতিরোধ করে, উৎসে অক্সাইডের আভা দূর করে। কয়েল ব্লকিং এড়াতে অ্যানিলিং তাপমাত্রা এবং কয়েলিং টানগুলি কয়েলের ওজন এবং প্লেটের আকার অনুসারে ভাগ করা হয়।


স্কিন-পাস বিভাগ: 0.5% থেকে 1.5% পর্যন্ত নিয়ন্ত্রিত প্রসারণ। এই পরিসরের মধ্যে স্কিন-পাস রোলিং ফলন মালভূমিকে দূর করে এবং প্লেটের আকৃতি উন্নত করে। অপর্যাপ্ত ত্বক-পাস প্রসারণ Lüders লাইন দমন করতে ব্যর্থ হয়; অত্যধিক প্রসারণ প্লেটের আকৃতিকে হ্রাস করে এবং পৃষ্ঠের রুক্ষতা হ্রাস করে। এই পরামিতিগুলির ভারসাম্য বজায় রাখা একটি মূল স্কিন-পাস-প্রসেস প্রয়োজনীয়তা তৈরি করে৷


ফিনিশিং এবং প্যাকেজিং বিভাগ: বার-মুক্ত স্লিটিং এবং সমুদ্র-মালবাহী-ভিত্তিক প্যাকেজিং। কাট-এজ স্ক্র্যাচিং প্রতিরোধ করতে স্লিটিং অপারেশনগুলি বুর উচ্চতা নিয়ন্ত্রণ করে। সমাপ্ত কয়েলগুলি ভিসিআই উদ্বায়ী জারা-নিরোধক ফিল্ম দিয়ে মোড়ানো, প্রান্ত রক্ষাকারী, স্টিলের স্ট্র্যাপ দিয়ে সুরক্ষিত এবং উচ্চ লবণাক্ততা, উচ্চ-আর্দ্রতা সামুদ্রিক ট্রানজিটের জন্য চিকিত্সা করা আর্দ্রতা-রোধী। জলের দাগের মরিচা নিয়ে বেশিরভাগ বন্দর-আগমন বিরোধ শক্তিশালী প্যাকেজিংয়ের মাধ্যমে এড়ানো যেতে পারে।


পরিদর্শন বিভাগ: তিন স্তর পরিদর্শন গেট। ইনকামিং হট-রোলড-কয়েল পরিদর্শন; পিকলিং, অ্যানিলিং এবং স্কিন-পাস রোলিংয়ের পরে প্রক্রিয়াধীন পরিদর্শন; সারফেস স্যাম্পলিং এবং ডাইমেনশনাল পরিমাপের সমন্বয়ে প্রি-শিপমেন্ট পরিদর্শন। প্রতিটি ব্যাচের জন্য নমুনা বিভাগ এবং পরীক্ষার রেকর্ড রাখা হয়, এবং মিল টেস্ট সার্টিফিকেট (MTC) ডেলিভারির সাথে থাকে। যেকোন মানের ঘটনা নির্দিষ্ট প্রক্রিয়া এবং উৎপাদন সময় উইন্ডোতে ফিরে পাওয়া যেতে পারে, দায় মূল্যায়নের জন্য শক্তিশালী প্রমাণ প্রদান করে।


সংক্ষেপে: পৃষ্ঠের ত্রুটিগুলি "পরিদর্শনের মাধ্যমে উন্মোচিত" হয় না। তারা হয় "উত্পাদিত" বা "প্রতিরোধ"। পরিদর্শন শেষ অবলম্বন নিরাপত্তা জাল হিসাবে কাজ করার পরিবর্তে প্রক্রিয়া কর্মক্ষমতা যাচাই করে।

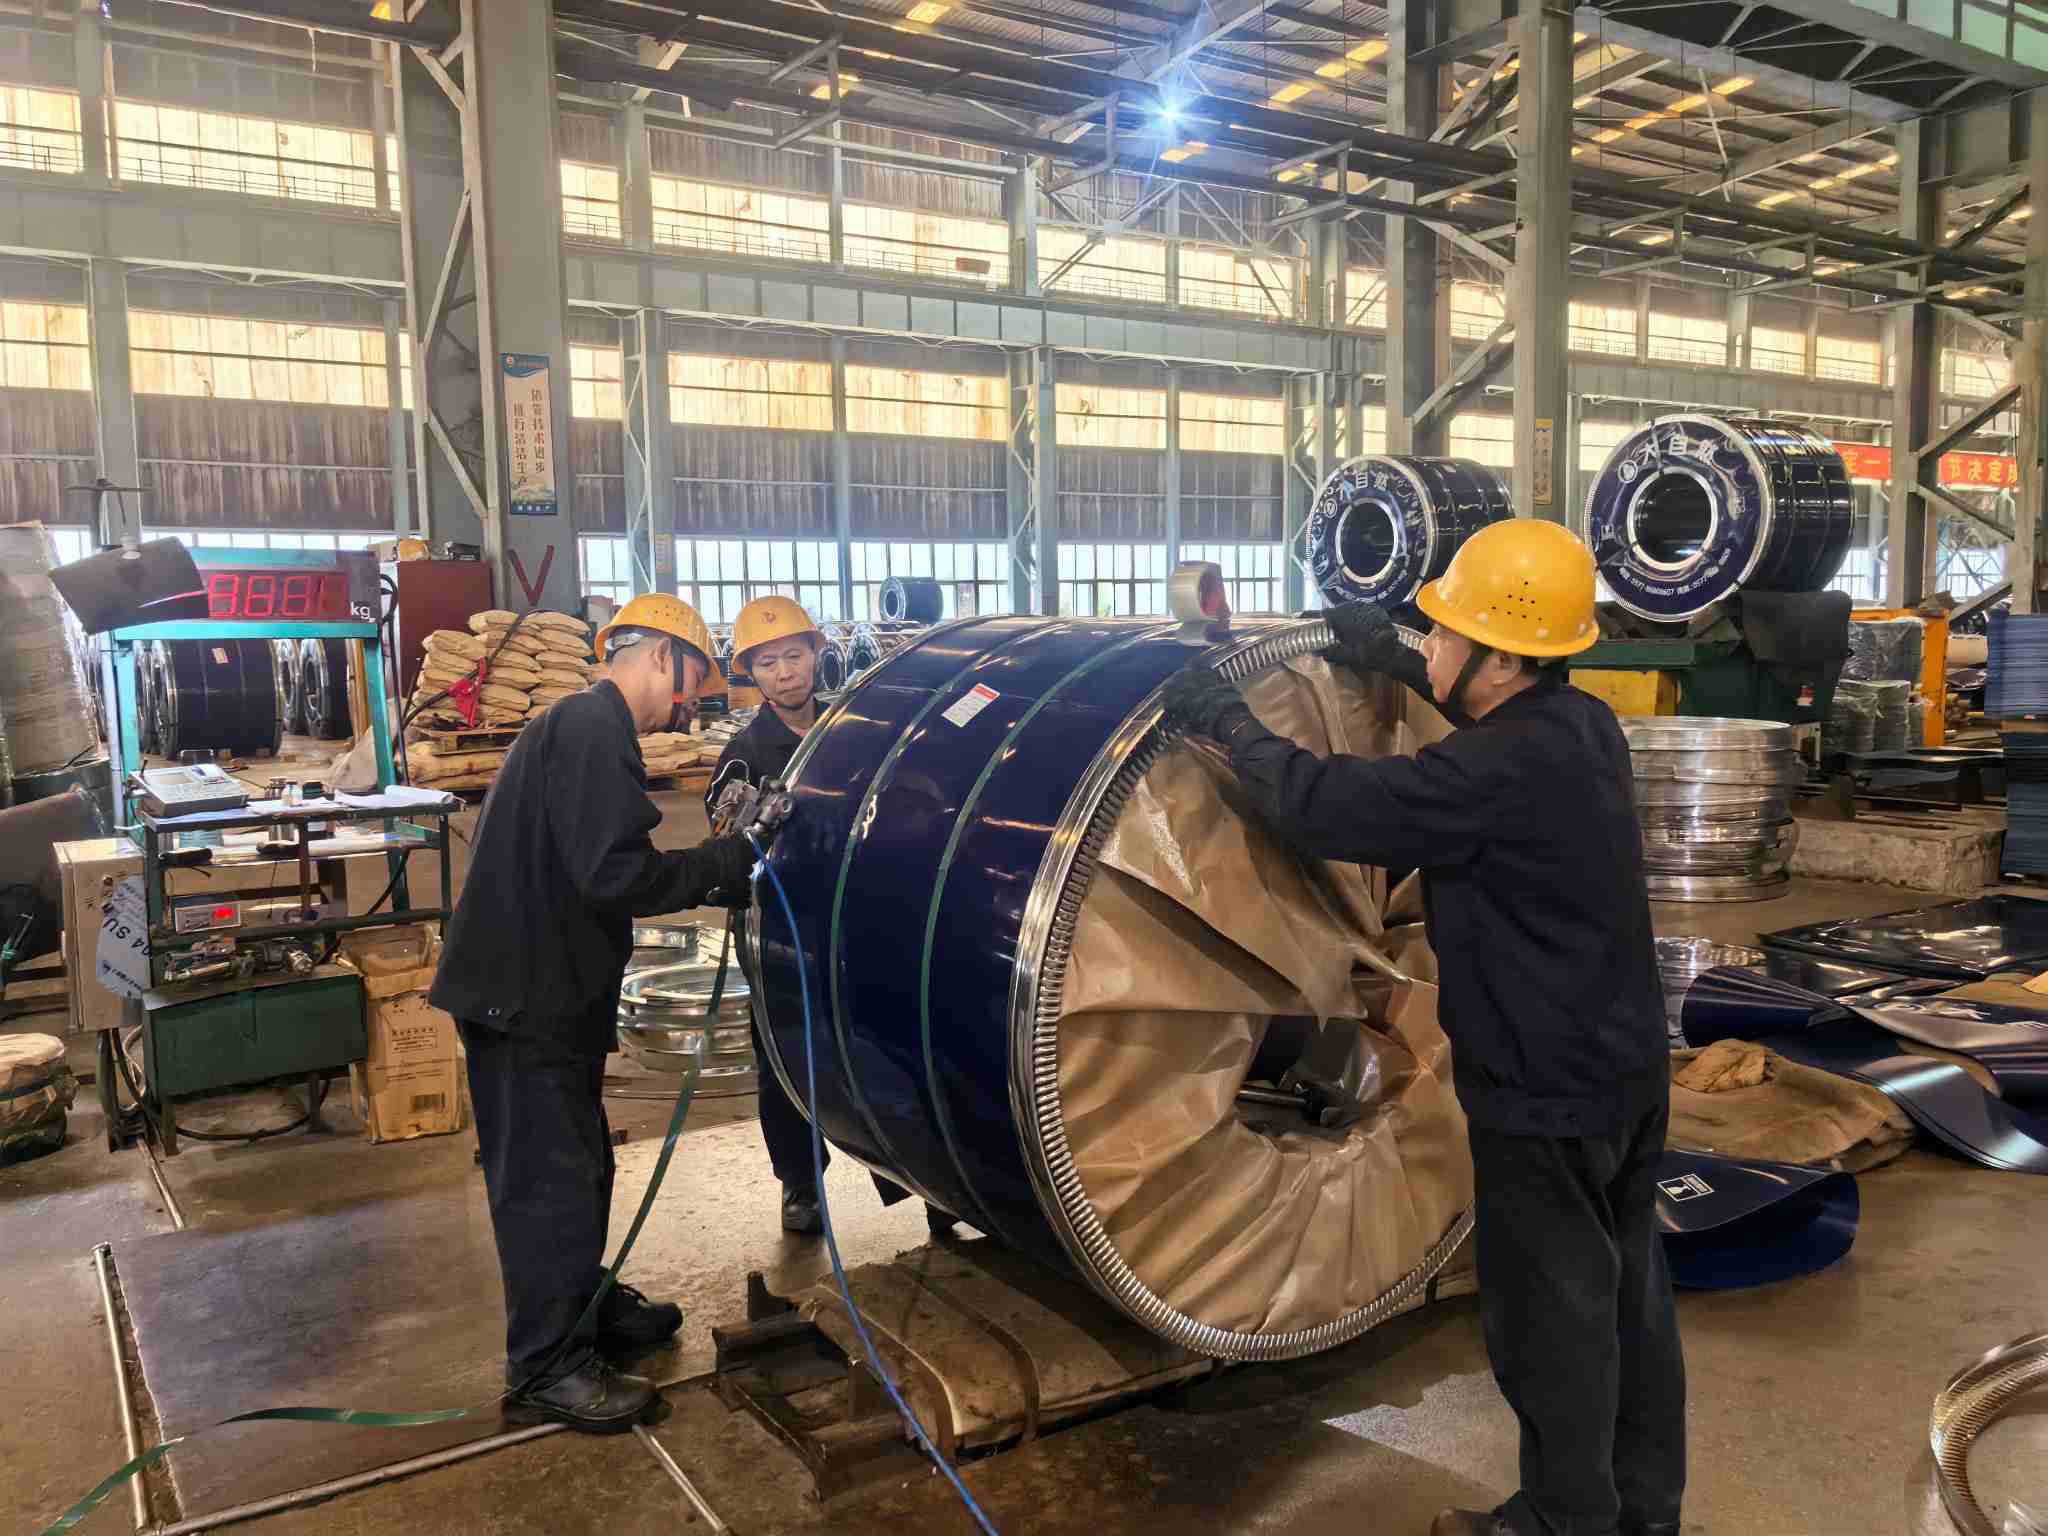
NatureSteel Coil Packing Process

উপসংহার


কোল্ড-ঘূর্ণিত-কুণ্ডলী পৃষ্ঠ-ত্রুটি সনাক্তকরণ প্রক্রিয়া জ্ঞান, মান এবং ক্ষেত্রের অভিজ্ঞতার সমন্বয়ের উপর নির্ভর করে। এই নথিটি পরিদর্শনের সময় রেফারেন্সের জন্য একাধিক ত্রুটির ধরন, গ্রহণযোগ্যতা চেকলিস্ট এবং দায়-অ্যাসেসমেন্ট ফ্রেমওয়ার্ক কম্পাইল করে। NatureSteel ব্যাপক কোল্ড-রোলিং দক্ষতার অধিকারী এবং পূর্ণ-প্রক্রিয়া পৃষ্ঠ-গুণমান নিয়ন্ত্রণ প্রয়োগ করে। ভিসিআই-জং-বিরোধী প্যাকেজিং সামুদ্রিক চালান জুড়ে কয়েলের অবস্থাকে স্থিতিশীল করে। স্টিল-গ্রেড স্পেসিফিকেশনের জন্য (যেমন DC01, SPCC), পৃষ্ঠ-গ্রেড পরামর্শ বা উদ্ধৃতি অনুরোধ, অনুগ্রহ করে নির্দ্বিধায় করুনআমাদের সাথে যোগাযোগ করুন.


সম্পর্কিত খবর
আমাকে একটি বার্তা ছেড়ে দিন
সংবাদ সুপারিশ
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি
প্রত্যাখ্যান করুনগ্রহণ করুন